

汽车冲压模具的维修方法
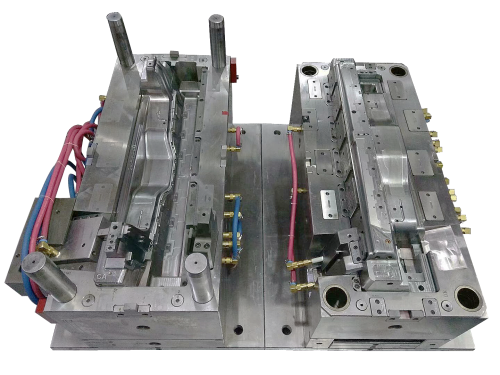
汽车冲压模具的修理是指在不满足预定要求或部件不能满足质量要求的情况下修复模具。这项工作是由模具修理工完成的。威一小系列以下几种汽车模具的修复方法和常见故障的要求。
一,边缘切边:
在使用中,由于刀片塌陷造成的各种原因,将对零件的质量产生一定的影响。它属于模具修复中最常见的修复项目之一,并采取以下步骤来修复切削刃的切削刃:
1.,根据叶片的坍塌,如果叶片的坍塌很小,通常用砂轮磨床会更大,以保证焊接牢固,不易再次塌陷;
2.与相应的电极焊接,必须在修复基层前选择堆焊,包括间隙表面和非间隙表面;
3.修剪刀片的非间隙表面;
4.过渡过渡部件,如果没有过渡部件,可以使用先前保留的基准粗磨间隙表面;
5.,机器修复缝隙表面,并可辅助粘土等研究。在修理过程中一定要小心,尽可能慢地启动压力机,必要时,用模具高度调低,以免咬边刀现象;
6.,刀片间隙应合理,对于钢板冲压模具,单边间隙,取出板材厚度1/20。但在实际操作过程中,可采用板材冲压方式来测试间隙的大小,只要剪切部件毛刺符合要求即可,一般来说,毛刺尺寸的标准不大于毛刺高度,板材厚度1/10;
7.刀刃的间隙表面是否与剪切方向一致;
8,在安装间隙后,刀具边缘的间隙表面用磨刀石推平,以减少板与刀片之间的摩擦力和废料的下降阻力。
二
伯尔:
修剪,冲孔和冲裁时工件容易出现毛刺。毛刺的主要原因是两种小间隙和小间隙:
当间隙较大时,截面的明亮部分很小或几乎看不见,毛刺的特征是厚而大,难以去除;
间隙时间:该部分出现两个亮带,由于间隙小,其毛刺特性又高又薄。
间隙大时的修理方法:
1,修边冲孔工艺采用冲头不动,凹模修边的方法,冲裁工艺以凹模为基础,即模具尺寸不变,方法采用了修整冲头。不同之处在于确保产品尺寸在维修前后不受影响;
2.,向工件找到模具刀片间隙大的部件;
3.使用相应的焊条(D332)修复该部分的焊接,以保证模具边缘的硬度;
4.切削刃的间隙(方法与刀刃的切削刃相同)。
间隙修复方法:
1.,具体情况根据模具间隙的大小调整,以保证合理的间隙。对于修整冲模,在模具中使用间隙,对于冲裁模,应采用冲头的扩大,以确保在修复前后零件的尺寸不变;
2.修复完成后,应测量间隙的垂直度,合理地满足叶片与叶片之间的间隙。
对于穿孔模具,如果是毛刺后生产,如果是冲头或模具磨损,可以找到相应的标准件进行更换,如果没有标准件,可以使用修补焊接或贴图进行制造。另外,特别要指出的是,对于合金,钢材,材料等焊接性能差的材料,应在焊接后进行特殊处理,如:预热等,否则会造成模具开裂。