

注塑模具常见故障及解决方法
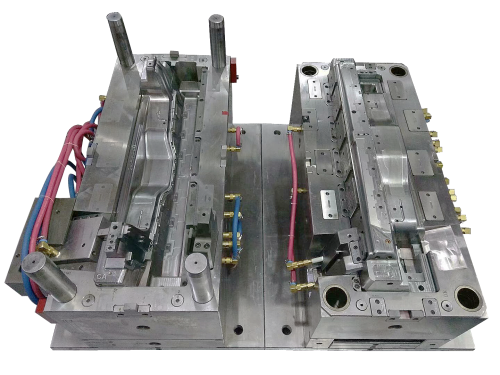
注塑模具不仅是生产塑料制品的工具,同时也是让塑料制品拥有完整的结构和精密的尺寸的工具。这种工具使得注塑过程变得严谨和认真。模具在不知不觉的跟很多基础的工作相互配合着去达到塑料制品的完成。 注塑加工的过程,包含了许许多多的基础要件需要配合,不容得半点闪失。不可避免的,模具被长期使用是必然有这样或者那样的问题出现,那么在注塑模具生产和塑料制品生产实践中最常出现的注塑模具故障原因及其解决方法有哪些呢?
导柱主要是导向的作用,是用于保证型芯和型腔的成型面在任何情况下互不相碰。导柱发生损伤。无论如何不能以导柱作为受力件或定位件用。
有下面两种情况下,注射时动,定模将产生巨大的侧向偏移力:
(1)塑件壁厚要求不均匀时,料流通过厚壁处速率大,在此处产生较大的压力;造成不必要的麻烦。
(2)塑件侧面不对称,如阶梯形分型面的模具相对的两侧面所受的反压力不相等。这些都可能导致意想不到的结果。导柱的作用可发挥出它的功效来,那是再好不过的事了。
是有这么些情况是,有些模具因受模板面积限制,导槽长度太小,导致滑块在抽芯动作完毕后露出导槽外面,难以维护这样在抽芯后阶段和合模复位初阶段都容易造成滑块倾斜,进而造成不必要的损害风险。特别是在合模时,滑块复位不顺,使滑块损伤,甚至压弯破坏。这样就糟糕极了。正确的做法,滑块完成抽芯动作后,留在滑槽内的长度不应小于导槽全长的2/3。这样才能避免滑块倾斜等问题出现。很多不可预测的问题都可以避免再次发生了。
在设计制造模具时,应根据塑件质量的要求,批量的大小,制造期限的要求等具体情况来制造完成。这样来说既能满足制品要求,在模具结构上又最简便可靠,易于加工,使造价低。这样生产出来这样的模具才是相对较好的。模具一旦生成,使用起来一定是好用的,能够符合各项基本性能的要求。注塑模具的可能出现的问题很多,要求要对症下药,根据所遇到的问题,使用正确的办法来解决这些问题。非常之问题,使用非常之解决之道。